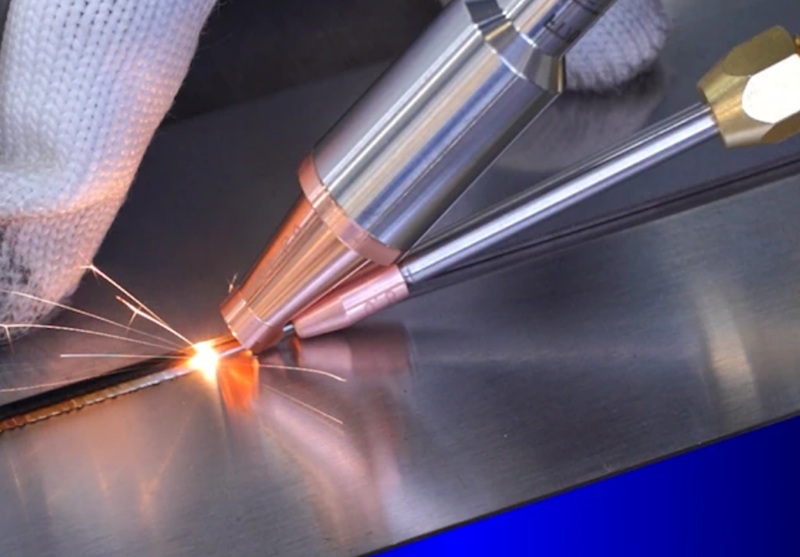
Зварювання тонкого листового металу – товщиною від кількох десятих міліметра до одного-двох міліметрів – традиційно вважається одним із найскладніших завдань у металообробці. Надлишок тепла миттєво призводить до пропалу чи деформації, а недостатнє проплавлення дає слабке з’єднання, яке не витримує подальшого навантаження. Лазерне зварювання завдяки точному контролю зони термічного впливу суттєво розширює можливості роботи з такими матеріалами, але вимагає особливо уважного підходу до кожного етапу процесу.
Чому тонкий метал вимагає особливого підходу
Товщина заготовки безпосередньо визначає допустимий діапазон теплового навантаження – чим тонший метал, тим вужче вікно параметрів, у якому досягається якісне проплавлення без наскрізного пропалу чи надлишкової деформації прилеглих ділянок. Для листа товщиною менше півміліметра різниця між оптимальними та надлишковими параметрами може складати лічені відсотки потужності, тому традиційні методи зварювання з їхньою значно ширшою зоною термічного впливу часто просто не підходять для таких матеріалів.
Лазерне зварювання дозволяє працювати в цьому вузькому вікні параметрів завдяки високій концентрації енергії на малій площі та можливості точного програмного контролю швидкості й потужності протягом усього проходу.
Ризик пропалу та способи його уникнення
Наскрізний пропал – найпоширеніша проблема при зварюванні тонкого металу, що виникає, коли щільність енергії перевищує здатність матеріалу розсіювати тепло достатньо швидко. Профілактика цієї проблеми починається з ретельного тестування параметрів на зразках тієї самої товщини та марки металу, що й основна партія, оскільки навіть невелика різниця в товщині листа суттєво змінює поріг, за яким починається пропалювання.
Додатковим інструментом контролю є імпульсний режим роботи лазера замість безперервного випромінювання – короткі імпульси з паузами дозволяють теплу частково розсіюватися між ними, знижуючи ризик локального перегріву навіть при потужності, яка в безперервному режимі призвела б до пропалу.
Фіксація тонких заготовок без деформації від затискачів
Парадокс роботи з тонким металом полягає в тому, що заготовка одночасно потребує надійної фіксації для точного зварювання і чутлива до деформації від надлишкового тиску самих затискачів оснастки. Традиційні механічні затискачі, розраховані на товстіший метал, можуть залишати вм’ятини чи локальні викривлення на тонкому листі ще до початку самого процесу зварювання.
Для таких матеріалів доцільно застосовувати спеціалізовані пристосування з розподіленим по площі притиском – вакуумні столи, магнітні системи з контрольованою силою утримання чи спеціальні притискні рамки, що рівномірно розподіляють зусилля фіксації без точкового навантаження на тендітний матеріал.
Підбір швидкості проходу для мінімального теплового впливу
Для тонкого металу швидкість проходу лазера часто важливіша за саму потужність у визначенні якості шва. Вища швидкість при відповідно скоригованій потужності зменшує сумарний час теплового впливу на кожну конкретну точку матеріалу, що знижує ризик деформації прилеглих ділянок навіть при технічно достатній енергії для якісного проплавлення.
Емпіричний підбір оптимальної швидкості для конкретної товщини та марки металу – обов’язковий етап розробки технологічного процесу, оскільки універсальні рекомендації виробника обладнання зазвичай дають лише приблизний орієнтир, а не готове рішення для конкретних умов виробництва.
Особливості з’єднання різнотовщинних деталей
Зварювання тонкого листа з деталлю більшої товщини – поширена задача, яка вимагає ще ретельнішого підбору параметрів, оскільки дві з’єднувані поверхні мають різну здатність поглинати та розсіювати тепло. Занадто інтенсивний режим, оптимальний для товщої деталі, легко призводить до пропалу тонкої частини, тоді як параметри, безпечні для тонкого листа, можуть не забезпечити достатнього проплавлення товщої деталі.
У таких випадках часто застосовують зміщення фокусної точки лазера ближче до товщої деталі або асиметричну траєкторію проходу, що дозволяє збалансувати тепловий вплив на обидві частини з’єднання без шкоди для жодної з них.
Контроль якості шва на тонкому металі
Візуальний контроль зварного шва на тонкому металі складніший, ніж на товщому прокаті, оскільки ознаки недостатнього чи надлишкового проплавлення менш очевидні неозброєним оком. Для відповідальних з’єднань варто застосовувати вибіркові руйнівні випробування контрольних зразків із кожної партії – перевірку на розрив чи згин – що дає об’єктивну оцінку міцності з’єднання, недоступну при виключно візуальній перевірці.
Для менш критичних застосувань достатньо ретельного візуального контролю за чіткими критеріями – рівномірність кольору шва, відсутність видимих пропалів чи непроварів, стабільність ширини шва по всій довжині – задокументованими у вигляді наочних еталонних зразків для порівняння.
Робота з нержавіючою сталлю та алюмінієм окремо
Тонка нержавіюча сталь відносно передбачувано поводиться під лазерним променем завдяки помірній теплопровідності, що дозволяє достатньо точно контролювати зону теплового впливу. Тонкий алюміній, навпаки, вимагає суттєво вищої щільності енергії через високу тепловідбивну здатність і теплопровідність матеріалу, а поріг між недостатнім проплавленням і надлишковою деформацією для нього значно вужчий, ніж для сталі.
Технологічні карти для цих двох матеріалів варто розробляти повністю окремо, не намагаючись адаптувати параметри одного до іншого навіть за схожої товщини заготовок, оскільки фізичні властивості матеріалів надто відрізняються для такого спрощеного підходу.
Вибір обладнання для стабільного зварювання тонкого металу
Для роботи з тонкостінними конструкціями критично важлива точність підтримки заданої потужності на низьких значеннях, де працюють параметри для тонкого металу, а також стабільність швидкості переміщення без ривків, які можуть проявитися як локальні дефекти шва. Асортимент лазерні зварювальні апарати та апарати лазерного очищення дозволяє підібрати модель із достатньою точністю регулювання саме в тому діапазоні параметрів, який актуальний для тонколистових конструкцій.
Практичні рекомендації для операторів
Оператору, що працює з тонким металом, варто починати кожне нове завдання з тестового проходу на відхідному матеріалі тієї самої партії, а не покладатися на параметри з попередніх замовлень навіть при формально однаковій товщині та марці металу. Невеликі відмінності в стані поверхні чи внутрішніх напруженнях заготовки можуть проявитися саме на межі допустимого діапазону параметрів, характерного для тонколистових з’єднань.
Уважність до дрібних деталей процесу – швидкості зміни кута нахилу деталі при ручному позиціонуванні, чистоти захисного газу, стабільності положення фокусної точки – має значно більшу вагу при роботі з тонким металом, ніж при зварюванні товщого прокату, де невеликі відхилення менш критичні для підсумкового результату.
Роль захисного газу при зварюванні тонкого металу
Захисний газ, що подається в зону зварювання, відіграє більшу роль для тонкого металу, ніж для товстого прокату, оскільки навіть незначне окиснення шва на тонкій деталі помітно впливає на її подальшу міцність і зовнішній вигляд. Недостатній чи нерівномірний потік газу може призвести до локального окиснення, яке послаблює з’єднання саме в тих місцях, де тонкий метал і без того має обмежений запас міцності.
Регулярна перевірка стабільності подачі газу, чистоти сопла та правильного кута його розташування відносно зони зварювання – обов’язкова частина технологічного контролю при роботі з тонколистовими матеріалами, а не другорядна деталь налаштування обладнання.
Досвід роботи з різними геометріями з’єднань
Пряме стикове з’єднання двох тонких листів технологічно простіше за кутове чи напускне з’єднання, де геометрія стику ускладнює рівномірний доступ лазерного променя до всієї довжини шва. Для складних геометрій варто заздалегідь моделювати траєкторію проходу з урахуванням можливих змін кута атаки променя відносно поверхні деталі в різних точках шва.
Накопичений досвід роботи з конкретними типами з’єднань, задокументований у вигляді технологічних карт з фотографіями та поясненнями, суттєво прискорює освоєння нових, але схожих за геометрією завдань для всієї команди операторів підприємства.
Планування навантаження на оператора при роботі з тонким металом
Зварювання тонкого металу вимагає вищої концентрації уваги оператора порівняно з товстим прокатом, оскільки вікно допустимих параметрів вужче, а ознаки початкового відхилення менш очевидні. Тривала безперервна робота з такими матеріалами підвищує ризик втоми уваги і пов’язаних із нею помилок, тому варто передбачати регулярні короткі перерви навіть при високому завантаженні виробництва замовленнями.
Ротація операторів між завданнями різної складності протягом зміни – ще один практичний спосіб підтримувати стабільно високу якість роботи з тонким металом, не покладаючись на одну й ту саму людину протягом усього робочого дня для найбільш вимогливих до концентуації операцій.
Порівняння з альтернативними методами з’єднання тонкого металу
Перед остаточним вибором лазерного зварювання для конкретного проєкту варто чесно порівняти його з альтернативами – точковим контактним зварюванням, паянням чи механічним з’єднанням, кожне з яких має власні переваги для окремих типів тонкостінних конструкцій. Лазерне зварювання виграє там, де важлива естетика шва, мінімальна деформація та можливість роботи зі складною геометрією, але для деяких масових простих з’єднань традиційні методи можуть залишатися економічно доцільнішим вибором.
Об’єктивна оцінка на етапі планування проєкту, а не автоматичний вибір найсучаснішої технології, допомагає уникнути невиправданих витрат там, де простіший метод дає порівнянний результат за суттєво нижчої вартості впровадження.
Лазерне зварювання тонкого металу вимагає поєднання точного підбору параметрів, продуманої фіксації заготовок та системного контролю якості на кожному етапі процесу. Вузьке технологічне вікно, характерне для таких матеріалів, не пробачає недбалого підходу, але за належної уваги до деталей дозволяє отримувати міцні, естетичні з’єднання навіть на найтонших листових конструкціях, недосяжні для традиційних методів зварювання.
